AlohaMini 2 · 3D 打印#
适用型号:标准 AlohaMini 2。 Pro 用户请先阅读 2 Pro 硬件说明;本页的物料数量、打印件和装配照片对应标准版。
二代 Mobile Base 2 采用分块打印方案,面向 Bambu P2S 级消费打印机。本页列出机身全部推荐打印文件、数量、材料与装配前检查;机械臂打印件请使用 AM-ARM200 对应版本。
获取正确文件#
在硬件仓库根目录查找:
AlohaMini2/hardware/mobile_base2/stl/
打开 STL 目录。目录中同时包含普通底盘分块与 PrintOptimized 版本,下面的清单使用优化版本,不需要把两套底盘都打印。
推荐切片参数#
参数 |
原始指南建议 |
使用说明 |
|---|---|---|
材料 |
PLA、PETG、ABS 等 FDM 材料 |
根据设备能力、结构用途与打印经验选择 |
墙层数 |
4–6 层 |
承载结构优先使用 6 层 |
填充率 |
15–25% |
与墙层、打印方向一起影响成品强度 |
支撑 |
按切片器判断启用 |
检查轴孔、齿条、线槽与安装腔的支撑可清理性 |
原始指南没有固定喷嘴直径、层高、喷嘴温度或打印速度。请使用你所选材料与打印机的已验证配置,不把这里的墙层、填充建议当作完整材料配置。
材料选择#
材料 |
适用考虑 |
打印时关注 |
|---|---|---|
PLA |
容易打印,适合验证装配与一般测试 |
耐热性较低,注意使用环境 |
PETG |
韧性较好 |
易拉丝,齿条与齿轮附近支撑可能粘连;可考虑 PLA 或专用支撑界面材料 |
ABS |
原始指南作为较高耐热需求的选项 |
更易翘曲,需要封闭打印环境与适合材料的温控 |
最终强度还取决于层间结合、零件方向、胶接和紧固质量。承载部件打印后应先检查裂纹、翘曲和装配间隙。
完整打印清单#
除表中注明数量外,每个 STL 打印一件。使用金属钢销或铝型材时,跳过相应的打印替代件。
STL 文件 |
数量 |
用途/说明 |
|---|---|---|
|
3 |
底盘钢销的打印替代件 |
|
1 |
|
|
1 |
|
|
1 |
T 架铝型材的打印替代件 |
|
1 |
升降轴钢销的打印替代件 |
|
1 |
|
|
3 |
|
|
3 |
|
|
3 |
|
|
3 |
推荐的底盘分块版本 |
|
3 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
1 |
|
|
2 |
|
|
1 |
|
|
1 |
底盘与承载件#
底盘分块面积较大,打印前查看首层接触、支撑、接合面和翘曲风险。推荐文件:
OB_Chassis_Segment_1of3_PrintOptimized.stl
三块底盘之间依靠连接件、锁紧楔块和胶接形成整体。组装前先干装,确认拼缝和立柱底座孔配合正常,再进入胶接步骤。
T 架横梁、底盘钢销、升降轴钢销均提供打印替代件。原始指南明确指出这些替代件会显著降低结构强度;最终承载版本优先采用 BOM 中的金属件。
打印盘布局参考#
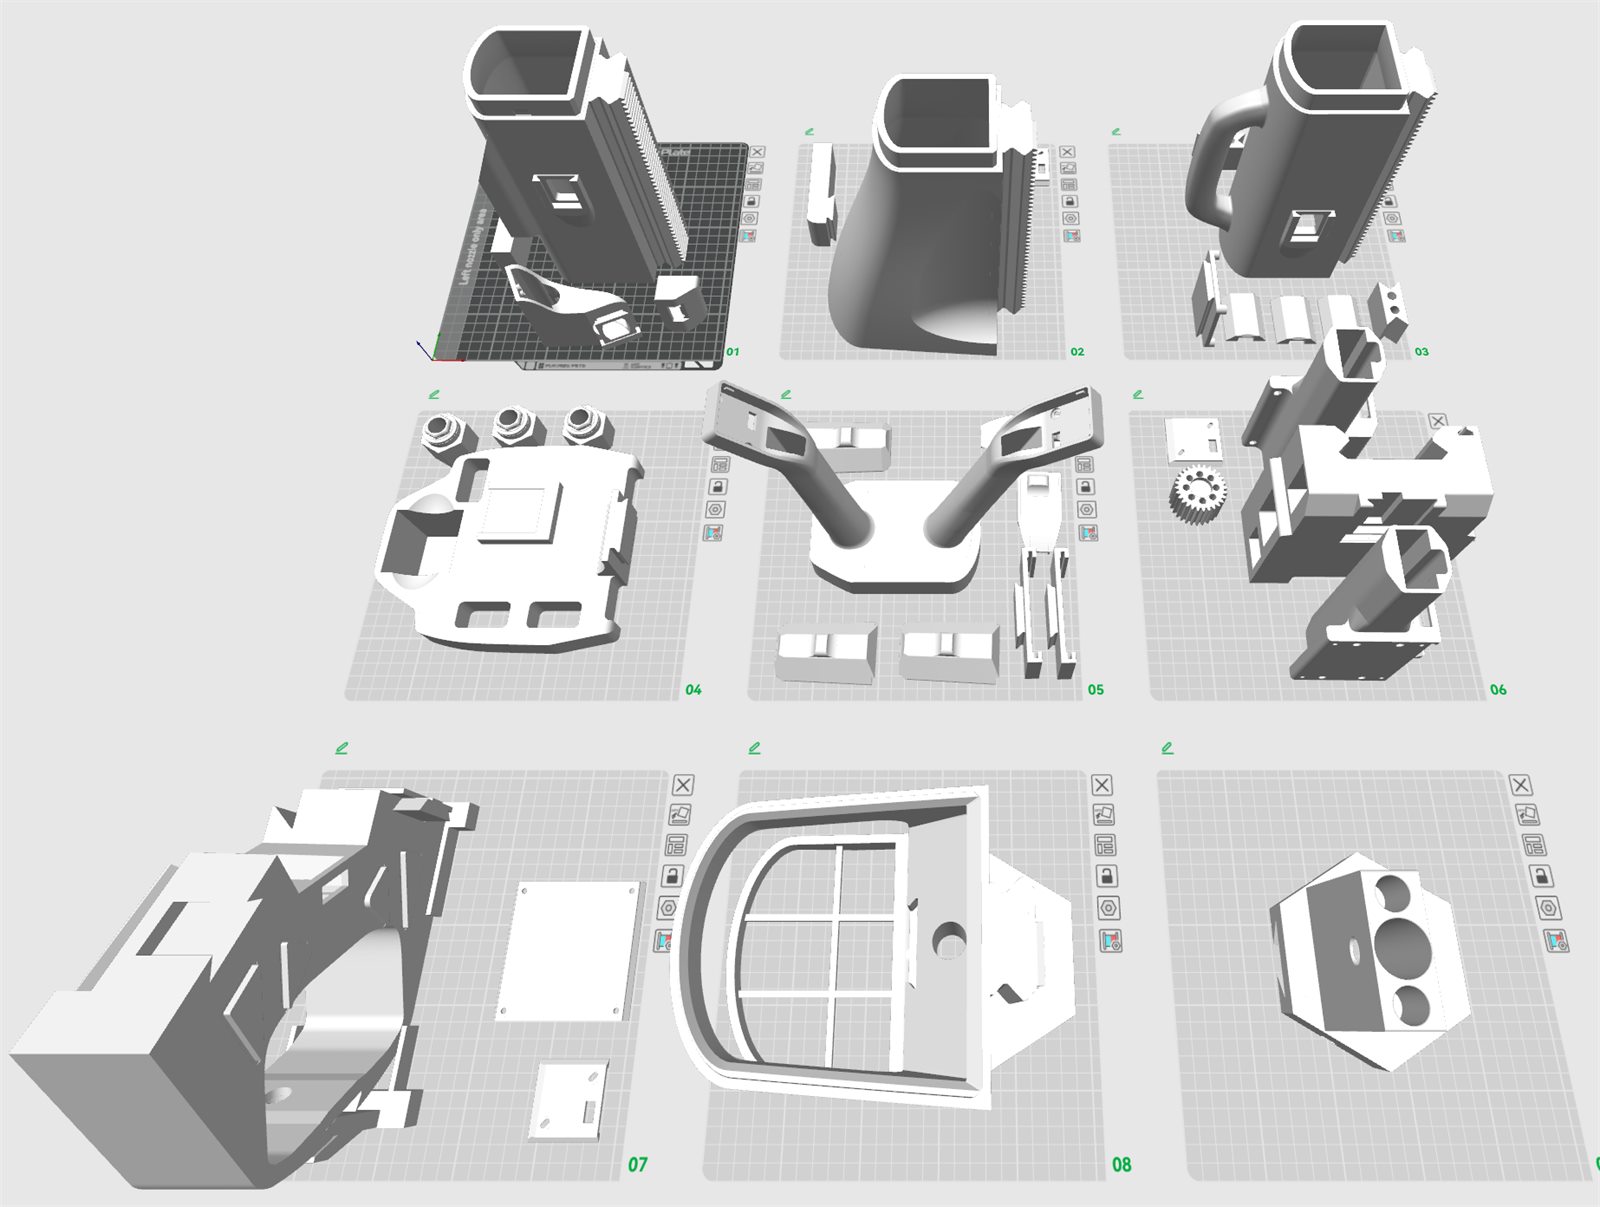
原始指南中的分盘示意。实际支撑与摆放请结合当前 STL 和切片结果检查。#
装配前逐项检查#
底盘: 清理轮舱、线槽、销孔和锁紧楔块槽,拼接面无支撑残留。
立柱: 各段接合面平整,齿条连续,走线孔贯通。
肩部: 轴承安装孔无毛刺,压入后轴承能自由转动。
齿轮: 齿面完整,没有支撑粘连或明显变形。
相机与显示支架: 螺孔、盖板和滑槽先试配,不强行拧入不匹配的螺丝。
热熔螺母位置: 按机械臂与结构图确认规格,避免安装后遮挡装配路径。
打印件齐备后,按照 硬件组装 从舵机 ID 与底盘开始。